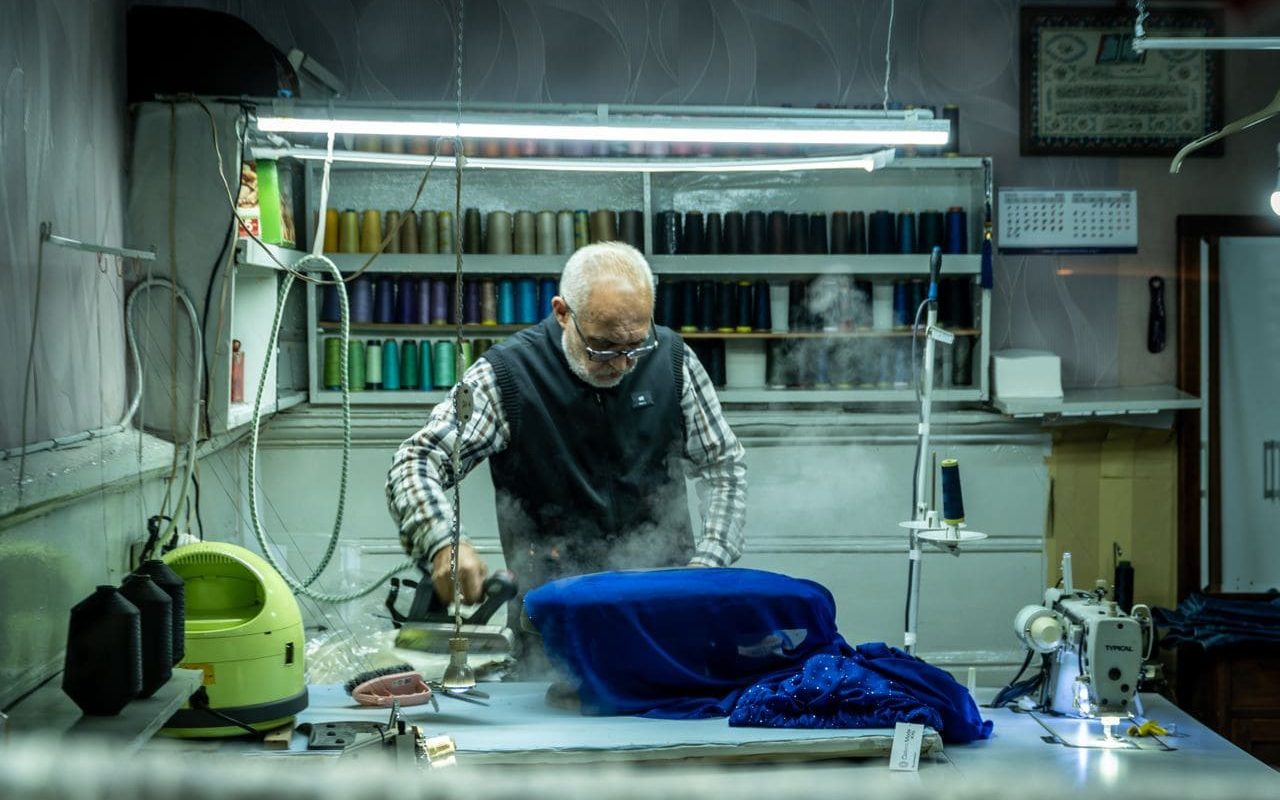
Знайома картина: швачка щойно закінчила строчку, а далі черга до преса розтяглася на пів цеху. Деталі остигають, майстер нервує, план горить, а прес то простоює, то гуде без перепочинку. Знайомо? Тоді давайте розберемося, де у волого-тепловій обробці (ВТО) ховаються хвилини, а інколи й цілі години, які ми щодня втрачаємо, навіть не помічаючи цього.
Де насправді губиться час
 Чесно кажучи, рідко коли винною є праска. Найчастіше проблема в організації. Оператор шукає потрібний режим, пресувальниця перетягує деталі з місця на місце, а готові вироби лежать абияк і потім їх шукають по всьому цеху. Порахуйте, скільки разів за зміну людина встає з-за столу без діла, і ви здивуєтеся.
Зазвичай простій складається з кількох дрібниць:
- деталі подаються пачками, а не в міру готовності, тож прес працює ривками;
- температура і тиск виставляються “на око”, тому щоразу доводиться перенастроювати обладнання;
- немає зрозумілого місця для браку, і виправлені вироби повертаються в загальну купу;
- на зміні одна й та сама людина робить усе підряд, і до вечора швидкість падає втричі.
Кожен із цих пунктів здається дрібницею, але разом вони з’їдають третину робочого часу.
Режими не “на око”, а за таблицею
Вовна, льон, синтетика і бавовна поводяться по-різному, і один режим на всі випадки не підійде. Якщо оператор щоразу гадає, скільки градусів дати і скільки пари пустити, помилки неминучі: десь пересушили тканину, десь недопрасували, і деталь іде на переробку. Складіть просту таблицю з режимами для кожного матеріалу і повісьте її прямо над робочим місцем. Тоді новачок впорається так само швидко, як досвідчений майстер.
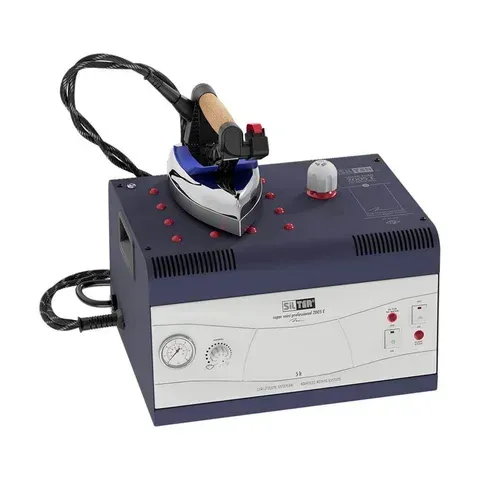
І ще одна дрібниця, про яку часто забувають: якість пари. Жорстка вода залишає накип на парових магістралях, пара стає слабшою, а отже, на кожну деталь іде більше часу. Раз на тиждень перевіряйте фільтри та доручіть це конкретній людині, а не сподівайтеся, що хтось зробить це сам. Або придбайте якісний парогенератор професійний.
 П’ять кроків, які реально працюють.
- Розбийте процес на операції та підрахуйте час кожної. Без цифр ви будете сперечатися навмання.
- Виділіть окремі зони: заготовки, обробка, контроль, готові вироби. Так у кожної деталі буде зрозумілий маршрут.
- Згрупуйте деталі однакових режимів. Прес, налаштований на вовну, не треба перенастроювати після кожної синтетичної деталі.
- Введіть контроль прямо біля преса, а не в кінці лінії. Брак, знайдений одразу, виправляється за секунди, а не за годину.
- Переглядайте норму раз на місяць. Обладнання зношується, матеріали змінюються, і вчорашній норматив може стати гальмом.
Люди теж “обладнання”
З технікою все зрозуміло, а от про людей багато хто забуває. Людина, яка стоїть біля преса вісім годин поспіль, втомлюється і починає помилятися. Тому слід ротувати операції хоча б раз на дві години, особливо якщо робота монотонна. Ще одна річ, яка справді працює: короткий інструктаж перед зміною та зрозумілий зворотний зв’язок. Коли швачка бачить, що її роботу цінують, і розуміє, як її покращити, швидкість зростає сама собою, без зайвих наказів.
І не забувайте хвалити. Серйозно. Позначка «найкращий результат тижня» або просто добре слово майстра творять дива там, де жодні премії не працюють.
Висновок
Підвищити продуктивність ВТО можна без придбання нових пресів. Достатньо навести лад у маршрутах, завести зрозумілі таблиці режимів і подумати про людей. Найстійкіші покращення в цеху народжуються з дрібниць, які помічає сама команда. Спробуйте одну ідею на одній операції, поговоріть з людьми, які там працюють, і через тиждень обговоріть результат разом. Коли швачки бачать, що їхні пропозиції реально працюють, вони починають пропонувати самі. От тоді й з’являється справжня швидкість.


